 保瀚科技发展(上海)有限公司
软管封尾不牢怎么办?温度、压力、定位与冷却的系统排查方法
软管封尾不牢、尾部开裂、封边歪斜或批次间外观不一致,是化妆品、医药护理和日化生产中较常见的质量问题。出现异常时,如果只提高温度或压力,可能暂时改善外观,却带来管尾变形、烫伤或材料脆化。更可靠的方法,是按照“材料—管口—定位—封尾参数—冷却—检测”的顺序进行系统排查。
一、先判断封尾异常的具体表现
- 封口可轻易撕开:热量、压力或作用时间不足,也可能是封尾面受到物料污染。
- 尾部发白、变脆或开裂:温度过高、冷却不足,或软管材料与工艺窗口不匹配。
- 封尾歪斜:上管定位、色标检测、夹持机构或模具中心存在偏差。
- 外观有褶皱和压痕:模具间隙、压紧力、管体高度或管尾平整度需要重新校准。
二、检查软管材质与管口洁净度
PE管、复合软管和不同阻隔层结构的热传导与熔融特性不同,不能直接套用同一组封尾参数。换供应商、换批次或换规格后,应重新进行小批量试封。灌装时还要避免膏体进入封尾区域;管口残料会阻隔材料融合,是导致局部虚封和渗漏的重要原因。
三、温度、压力和时间要配合调整
热风封尾、内加热封尾和超声波封尾的参数逻辑不同,但都需要在合适的能量输入与压合时间之间取得平衡。建议每次只调整一个变量,并记录试样结果:温度不足时封口强度不够;温度过高会造成烧焦、变形;压力太小易虚封,压力过大则可能挤薄封尾层。建立不同管材与规格的工艺配方,可以减少换型后的反复调试。
四、校准定位、夹持与模具中心
软管进入封尾工位后,管体高度、旋转方向和中心位置必须稳定。色标传感器灵敏度、转管机构、杯座磨损以及夹持压力都会影响封尾位置。若问题只出现在部分工位或间歇发生,应重点检查机械间隙、杯座一致性和传感器信号,而不是简单修改整机温度。
五、不要忽略冷却和后续检测
封尾后的材料需要充分定型。冷却时间不足、冷却温度波动或产品过早受力,都可能使封口强度下降。生产中可结合外观检查、挤压测试、跌落测试或软管压力检测,对密封性进行抽检;对连续高速生产线,还可配置在线检测与异常剔除,降低批量质量风险。
六、日常维护排查清单
- 清洁灌装嘴、热风组件和封尾模具,防止残料积碳;
- 确认加热温度、气压与冷却水状态稳定;
- 检查杯座、夹具和传动部件是否松动或磨损;
- 换型后保存合格参数,并保留首件封尾样品;
- 按计划校验传感器与检测装置,记录异常批次。
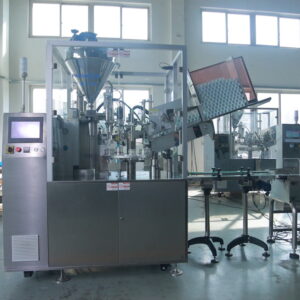
软管封尾质量需要设备、材料和生产工艺共同配合。保瀚科技可根据软管结构、灌装物料、封尾方式和产能要求,提供软管灌装封尾设备及配套检测方案,并通过样品测试帮助确定更合适的工艺窗口。
相关推荐
-

软管灌装封尾机怎么选?从管材、物料到产能的 6 项关键指标
0软管灌装封尾机选型不能只看速度,还要综合软管材质、灌装物料、容量范围、封尾方式、换型效率和检测要求。保瀚科技结合软管自动化设备经验,梳理六项关键指标。
查看全文 -
-
从单机到整线:保瀚科技非标灌装包装方案的项目实施流程
0非标灌装包装项目需要经过需求梳理、样品测试、节拍规划、方案设计、制造联调、出厂验收和现场培训。本文介绍保瀚科技从单机到整线的实施思路。
查看全文 -
化妆品水乳霜灌装生产线如何实现从空瓶到装盒自动化
0全自动水乳霜灌装生产线可连接理瓶、清洁、检测、灌装、上盖、旋盖、称重、喷码和装盒工序。本文解析各模块作用及化妆品工厂规划整线时的关键要点。
查看全文