 保瀚科技发展(上海)有限公司
高粘度胶粘剂灌装封尾难点:如何控制拉丝、滴漏与铝管封尾一致性
胶粘剂、密封胶、导热胶等高粘度物料在灌装时容易出现拉丝、滴漏、挂壁和计量波动。对于使用铝管包装的产品,灌装质量还会直接影响后续折边封尾的平整度与密封性。要让胶粘剂灌装封尾机稳定运行,关键不是单独提高某一个参数,而是让供料、计量、灌装、管口清洁和封尾工艺形成完整闭环。
一、高粘度胶粘剂为什么更难灌装
胶粘剂的流动性会受到配方、温度、剪切状态和储存时间影响。粘度越高,物料在管路中的阻力越大;如果物料含有填料或颗粒,还可能出现沉降、堵塞和计量不稳定。普通液体灌装方式直接用于胶水,往往会产生出料不干净、灌装嘴挂料、灌装量偏差增大等问题。
二、减少拉丝和滴漏的四个关键点
- 灌装阀结构:根据物料特性选择防滴漏、回吸或切断式灌装阀,使出料结束更利落。
- 灌装嘴位置:合理控制灌装嘴与管口、液面的距离,必要时采用跟随灌装,减少物料拉伸和飞溅。
- 速度分段:灌装前段保证效率,接近目标量时减速收尾,兼顾产能与精度。
- 温度与压力:对温度敏感的物料,可通过保温供料和稳定背压改善流动状态,但应以不改变产品性能为前提。
三、稳定灌装精度要从供料端开始
高粘度物料的计量精度不仅取决于灌装机构,也受料桶液位、供料压力、管路长度和气泡影响。设备选型时应结合目标灌装量、物料粘度范围、是否需要搅拌或脱泡,以及每分钟产能要求,确定合适的供料泵、计量方式和阀体规格。对于多批次、多规格生产,还应关注参数配方调用与换型后的重复精度。
四、铝管封尾一致性的控制方法
铝管通常采用折边封尾。灌装完成后,如果管口残留胶料、管体定位偏移或折边压力不均,就可能出现封尾歪斜、折边不齐和渗漏。稳定的铝管灌装封尾生产需要重点控制:
- 灌装后管口保持洁净,避免物料进入折边区域;
- 色标或方向定位准确,使印刷面与封尾方向一致;
- 折边次数、折边高度和压紧力与铝管规格匹配;
- 通过抽检或在线检测及时发现重量、外观与密封异常。
五、胶粘剂灌装设备选型参数清单
在询价或制定方案前,建议准备物料样品、粘度范围、灌装容量、铝管直径与长度、目标产能、封尾形式、洁净要求以及现场供电供气条件。条件允许时进行带料测试,可更直观地验证拉丝控制、灌装精度、封尾外观和连续运行稳定性。
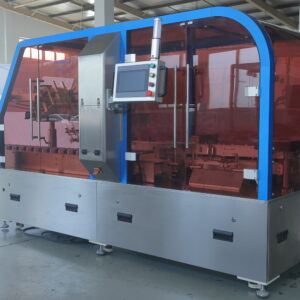
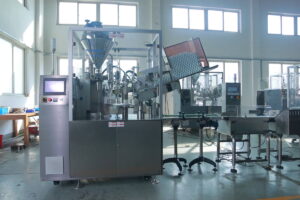
保瀚科技可根据胶粘剂物料特性、包装规格和自动化需求,提供从上管、定位、灌装、折边封尾到出料检测的设备方案。欢迎进入产品中心了解相关设备,或联系我们进行样品测试与方案评估。
相关推荐
-

-
软管封尾不牢怎么办?温度、压力、定位与冷却的系统排查方法
0软管封尾不牢、尾部开裂、封边歪斜或批次间外观不一致,是化妆品、医药护理和日化生产中较常见的质量问题。出现异常时,如果只提高温度或压力,可能暂时改善外观,却带来管尾变形、烫伤或材料脆化。更可靠的方法,是按照“材料—管口—定位—封尾参数—冷却—检测”的顺序进...
查看全文 -
从单机到整线:保瀚科技非标灌装包装方案的项目实施流程
0非标灌装包装项目需要经过需求梳理、样品测试、节拍规划、方案设计、制造联调、出厂验收和现场培训。本文介绍保瀚科技从单机到整线的实施思路。
查看全文 -
化妆品水乳霜灌装生产线如何实现从空瓶到装盒自动化
0全自动水乳霜灌装生产线可连接理瓶、清洁、检测、灌装、上盖、旋盖、称重、喷码和装盒工序。本文解析各模块作用及化妆品工厂规划整线时的关键要点。
查看全文